
 製造業や金属加工業において、溶接は無数の製品の構造的完全性と耐久性の要となるものです。しかし、すべての溶接プロセスが同じように作られているわけではなく、これらのプロセスを容易にするために使用されるツール、例えば、アーク溶接装置そしてスポット溶接用治具両者は特定の目的に合わせて設計されています。どちらもそれぞれの用途において不可欠ですが、設計、機能、使用事例において大きく異なります。これらの違いを理解することは、生産効率を最適化し、高品質な溶接を実現するために非常に重要です。
アーク溶接治具:精度と柔軟性
アーク溶接治具治具は、被覆アーク溶接(SMAW)、ガスシールドアーク溶接(GMAW)、タングステン不活性ガス溶接(TIG)などのアーク溶接工程において、ワークピースを保持・位置決めするために使用される特殊な工具です。これらの治具は、溶接される部品が工程全体を通して正しい位置と向きを維持するように設計されています。これは、わずかな位置ずれでも欠陥や構造的な弱点につながる可能性がある複雑なアセンブリや多部品アセンブリにおいて特に重要です。
アーク溶接治具の際立った特徴の一つは、その適応性の高さです。多くの場合、特定のワークピース形状に合わせてカスタムメイドされるため、特殊な形状や少量生産において非常に汎用性が高いのが特徴です。例えば、治具には、不規則な形状の部品を固定するための調整可能なクランプ、ブラケット、またはサポートが備わっている場合があります。さらに、アーク溶接治具は通常、アーク溶接中に発生する高温とスパッタに耐えられるように設計されており、耐熱材料や保護コーティングが施されていることがよくあります。
アーク溶接治具は、再現性を確保する上でも重要な役割を果たします。部品を一定の位置に保持することで、溶接作業者は複数のユニットにわたって均一な溶接結果を得ることができます。これは、精度が最優先される航空宇宙産業や自動車製造業などにおいて特に重要です。
スポット溶接治具:スピードと安定性
一方、スポット溶接治具は抵抗スポット溶接用に設計されています。抵抗スポット溶接とは、特定の箇所に熱と圧力を加えることで金属表面を接合するプロセスです。継ぎ目に沿って連続的な溶接を行うアーク溶接とは異なり、スポット溶接では、材料を接合するために一連の個別の溶接「スポット」が生成されます。この方法は、自動車業界で車体などの板金部品の組み立てによく用いられています。
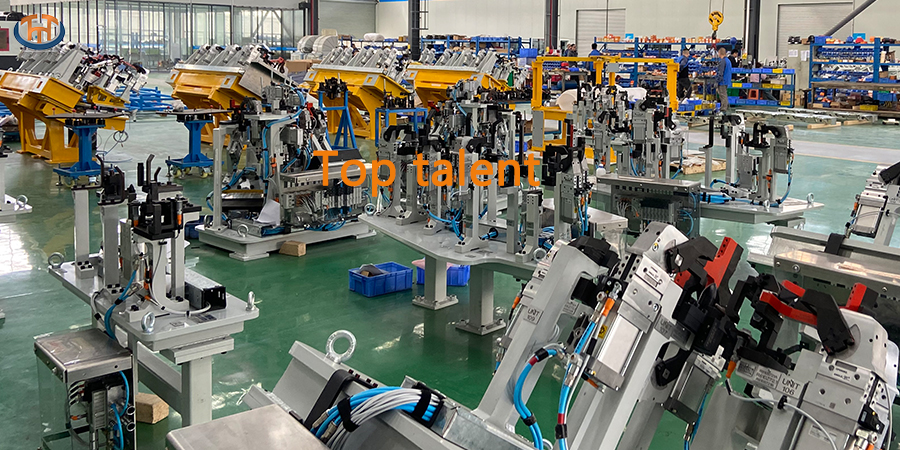
スポット溶接治具は、効率と一貫性を最大限に高めるように設計されています。通常、溶接に必要な電流を供給する電極と、必要な圧力を加える機構で構成されています。治具は多くの場合、自動化または半自動化されており、迅速な生産サイクルを実現します。例えば、大量生産の自動車組立ラインでは、スポット溶接治具を使用することで、最小限の人的介入で1時間に数百回の溶接を完了できます。
スポット溶接治具とアーク溶接治具の重要な違いの一つは、局所的な精度に重点を置いている点です。アーク溶接治具はワークピース全体に対応する必要がありますが、スポット溶接治具は溶接スポットを適用する特定の領域のみを対象とします。この局所的なアプローチにより、溶接速度が向上し、治具設計の複雑さが軽減されます。しかし、その反面、スポット溶接治具は汎用性が低く、多くの場合、特定の種類のワークピースまたはアセンブリ専用となります。
主な違いを一覧で示す
目的:アーク溶接治具は連続溶接プロセスに使用され、スポット溶接治具は局所的な点溶接用に設計されています。
設計の複雑さ:アーク溶接治具は、さまざまなワークピースの形状に対応できるよう、より複雑でカスタマイズ可能な場合が多いのに対し、スポット溶接治具はよりシンプルで、より特殊な用途向けです。
熱管理:アーク溶接治具は長時間高温にさらされることに耐える必要がある一方、スポット溶接治具は短時間で集中的な熱に耐えるように設計されています。
生産速度:スポット溶接治具は高速・大量生産に最適化されているのに対し、アーク溶接治具は少量生産やカスタム用途における精度と柔軟性に適しています。
結論
アーク溶接治具とスポット溶接治具は、現代の製造業においてどちらも不可欠なツールですが、それぞれ異なる目的を持っています。アーク溶接治具は、複雑な溶接作業やカスタム溶接作業において、高い精度と適応性を発揮する一方、スポット溶接治具は、大量生産における速度と安定性を重視しています。それぞれのツールの長所と短所を理解することで、製造業者は作業内容に最適なツールを選択し、最適な結果と効率的なワークフローを実現できます。一点ものの試作品を製作する場合でも、自動車部品を大量生産する場合でも、適切な溶接ツールを選ぶことが大きな違いを生むのです。
投稿日時:2025年2月21日

.png)
.png)